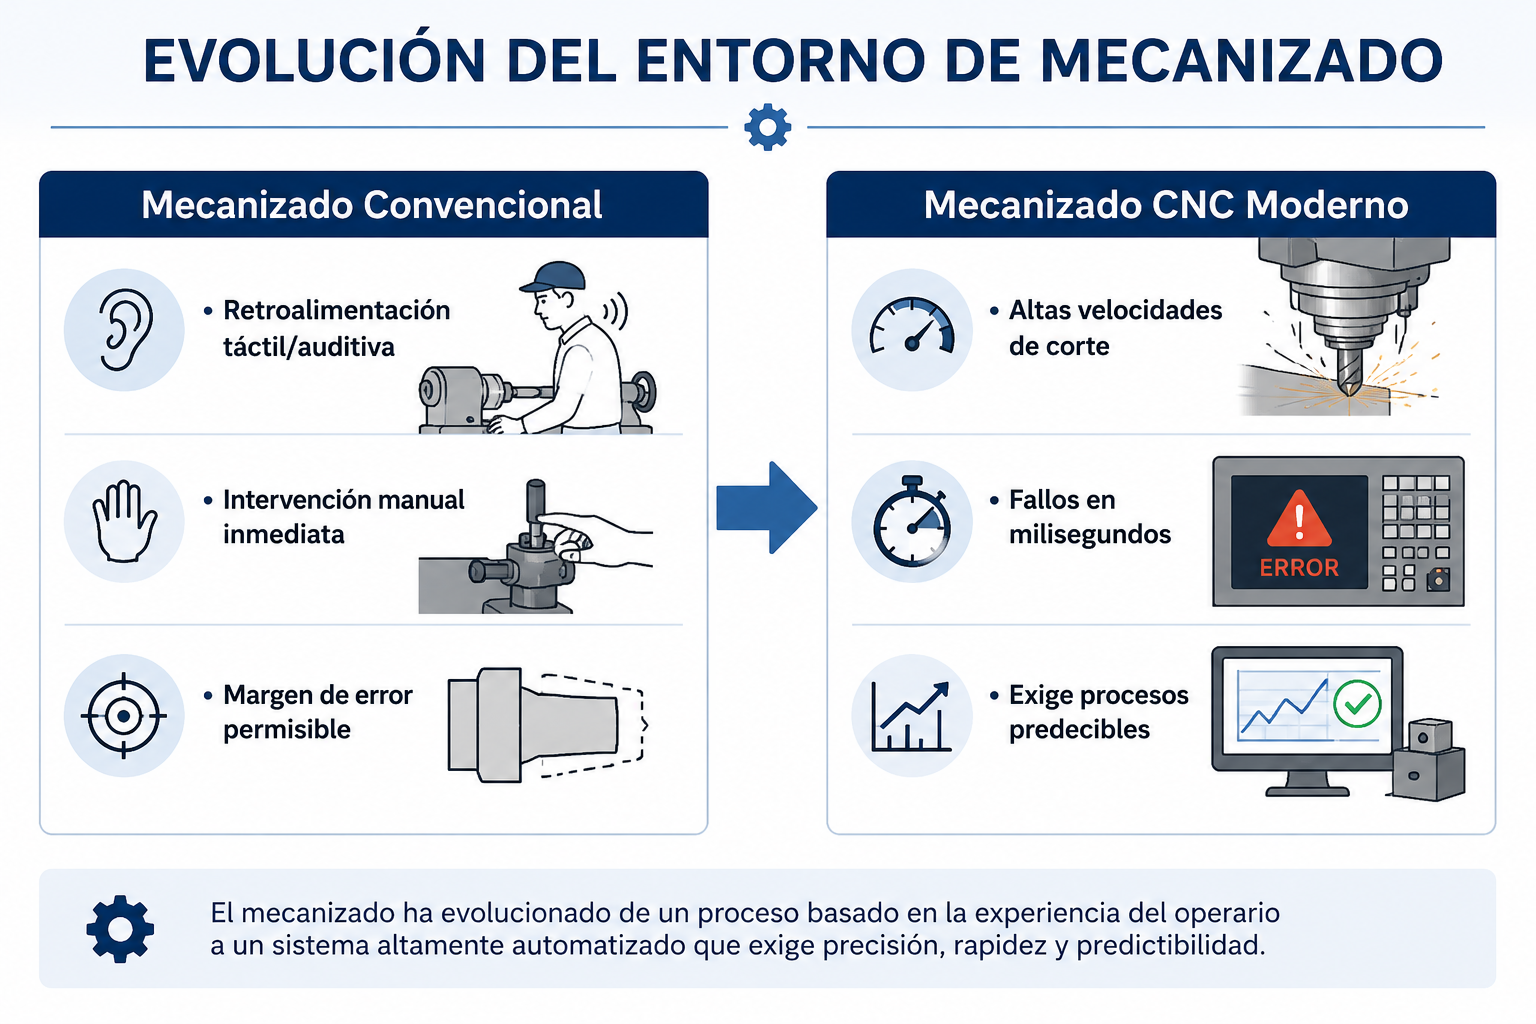
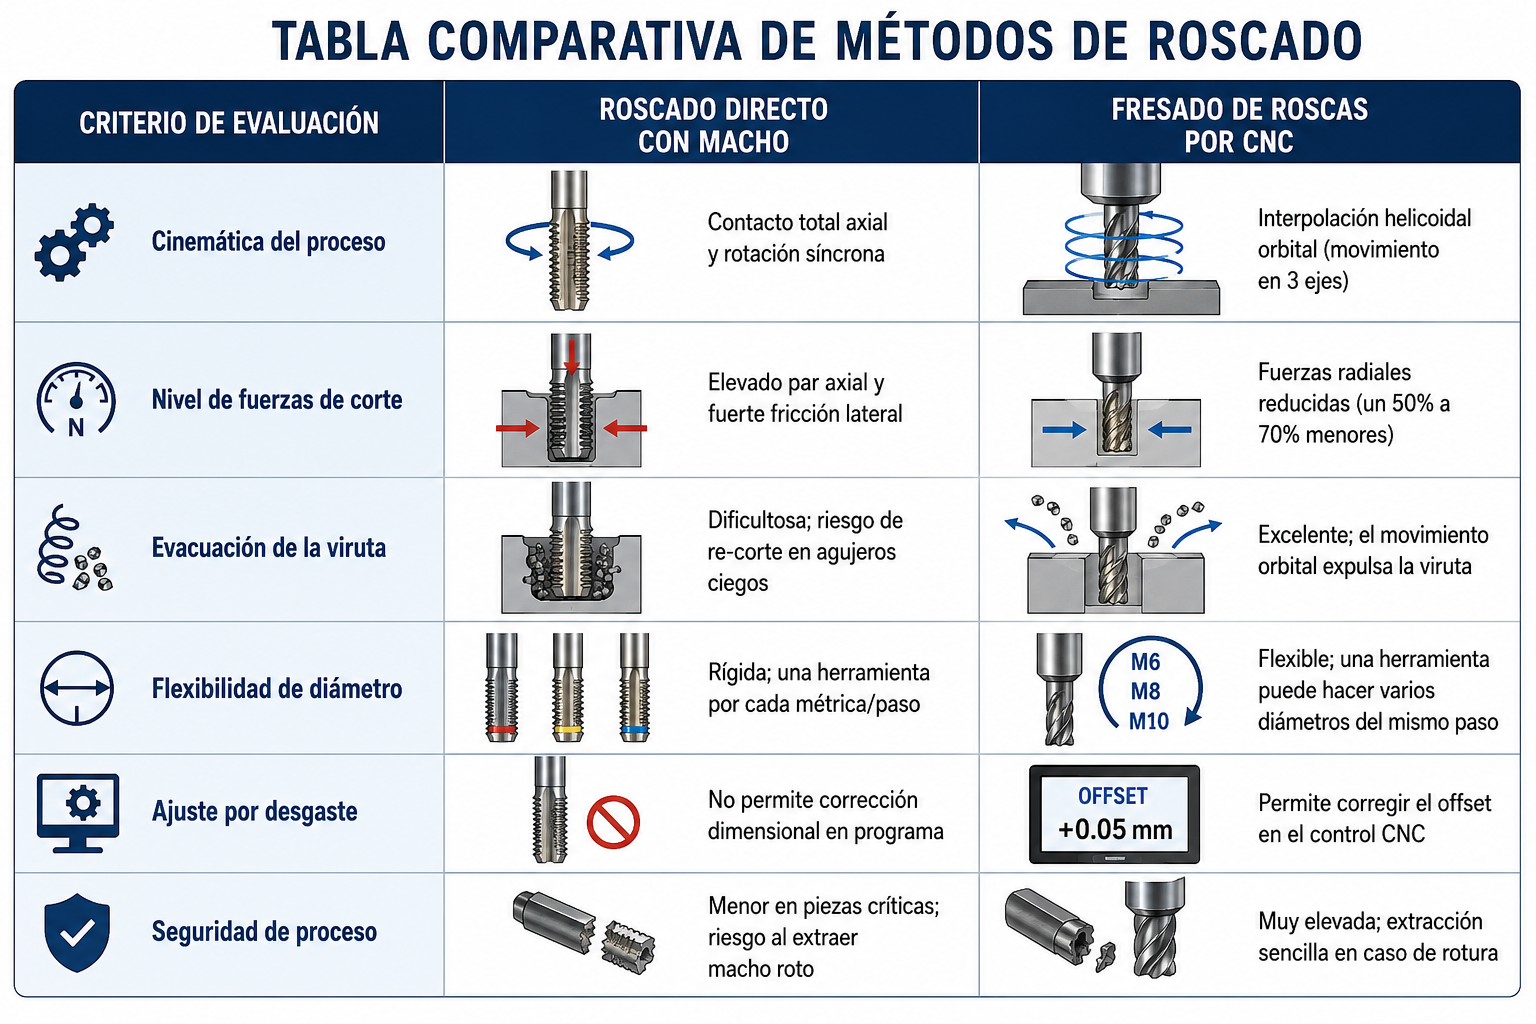
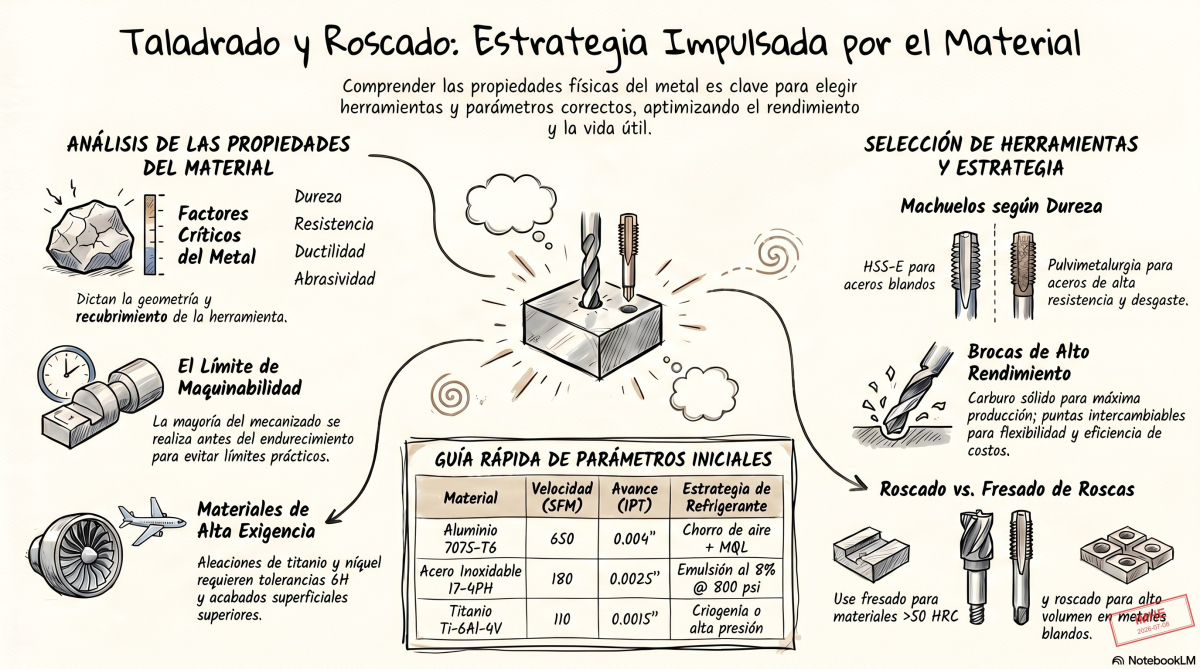
La transición del mecanizado manual tradicional hacia los centros de mecanizado CNC completamente automatizados ha transformado de forma radical los límites físicos de la fabricación sustractiva. En los entornos antiguos, los operarios confiaban en su propia sensibilidad táctil y auditiva para ajustar el avance o detener la máquina antes de que una herramienta sufriera un fallo catastrófico. Sin embargo, la automatización moderna opera a velocidades y avances tan elevados que cualquier fallo en la herramienta ocurre en milisegundos, haciendo imposible la intervención humana instantánea.
Esta realidad se complica aún más en industrias exigentes como la aeroespacial, la médica o la energética, que emplean aleaciones de alto rendimiento (como el titanio o las superaleaciones de níquel) y materiales compuestos. Estos materiales presentan una baja conductividad térmica, una alta acritud y un desgaste abrasivo severo. Para garantizar procesos predecibles, eficientes y seguros sin arruinar componentes de alto valor, la industria ha desarrollado soluciones revolucionarias.
De la sensibilidad del operario al control numérico automatizado
La evolución del mecanizado de agujeros y del roscado interior - desde los métodos manuales tradicionales hasta los centros de mecanizado CNC completamente automatizados - ha transformado de forma radical los límites físicos de la fabricación sustractiva. En las máquinas convencionales, como las fresadoras manuales o los tornos paralelos, los operarios dependían de la retroalimentación sensorial en tiempo real. Un operario experimentado podía percibir al instante cambios sutiles en el ruido de corte, la forma de la viruta o el incremento de la resistencia a la rotación, ajustando la presión manual o deteniendo el husillo antes de rebasar el límite estructural de la herramienta. Esta capacidad de respuesta táctil y auditiva ofrecía un margen de seguridad frente a fallos catastróficos, incluso al utilizar geometrías de corte básicas.
Por el contrario, los entornos CNC automatizados funcionan a elevadas velocidades de corte y de avance en los que la rotura de la herramienta ocurre en cuestión de milisegundos, eliminando cualquier opción de intervención manual humana. Sin esa supervisión directa, cualquier pequeña anomalía mecánica - como un leve retraso en la respuesta del husillo, la acumulación puntual de viruta o variaciones en el diámetro del taladro previo - puede provocar la rotura inmediata de la herramienta. En una línea automatizada, las consecuencias son graves: piezas de alto valor echadas a perder, herramientas rotas atrapadas en el fondo de agujeros ciegos y costosas paradas no programadas de la producción. Por tanto, para asegurar la viabilidad del mecanizado automatizado se requieren procesos altamente predecibles, herramientas de geometría optimizada y sistemas avanzados de sujeción.
Este desafío operativo se complica aún más debido al uso cada vez mayor de aleaciones de alto rendimiento en sectores como el aeroespacial, el médico o el energético. Materiales como las aleaciones de titanio (Ti-6Al-4V), las superaleaciones de base níquel (Inconel) y los polímeros reforzados con fibra de carbono (CFRP) son muy apreciados por su excelente relación resistencia-peso y su resistencia a la corrosión y a la degradación térmica. Sin embargo, presentan serias dificultades durante el mecanizado:
- Baja conductividad térmica: Las aleaciones de titanio presentan una conductividad térmica muy reducida (alrededor de una sexta parte de la del acero), lo que impide que el calor se disipe a través de las virutas o de la propia pieza. Como consecuencia, la energía térmica se concentra en la interfaz entre la herramienta y la pieza, generando elevadas temperaturas que aceleran el desgaste por incidencia y provocan la deformación plástica del filo de corte.
- Acritud severa y elevada resistencia al cizallamiento: Las superaleaciones de níquel y el titanio sufren un rápido endurecimiento por deformación (acritud) bajo la acción del filo de corte, lo que genera un fuerte desgaste de la herramienta, muescas en la línea de profundidad de corte y elevados requerimientos de par.
- Afinidad química y adhesión (galling): A altas temperaturas, el titanio y el níquel reaccionan químicamente con los materiales de la herramienta, favoreciendo la adhesión del material, la formación de filo de aportación y el deterioro prematuro del filo.
- Polvo abrasivo y delaminación: La fundición gris y las aleaciones de silicio generan partículas de polvo sumamente abrasivas, mientras que los materiales compuestos como el CFRP tienden a sufrir delaminación, desprendimiento de fibras y un rápido desgaste abrasivo.
- Para dar respuesta a estos problemas, la ingeniería de fabricación ha desarrollado soluciones tecnológicas que abarcan desde la sujeción con microcompensación hasta la cinemática asistida por ultrasonidos, el mecanizado criogénico y el análisis de datos mediante inteligencia artificial en tiempo real.
Mecánica de microcompensación y roscado síncrono
El roscado síncrono, también denominado roscado rígido, es el método habitual en los centros de mecanizado CNC actuales. Consiste en sincronizar electrónicamente la rotación del husillo con el avance lineal del eje Z para hacer coincidir con exactitud el paso de la rosca con el del macho de roscar. La velocidad de avance (F) se vincula dinámicamente a la velocidad del husillo (N) y al paso de la rosca.
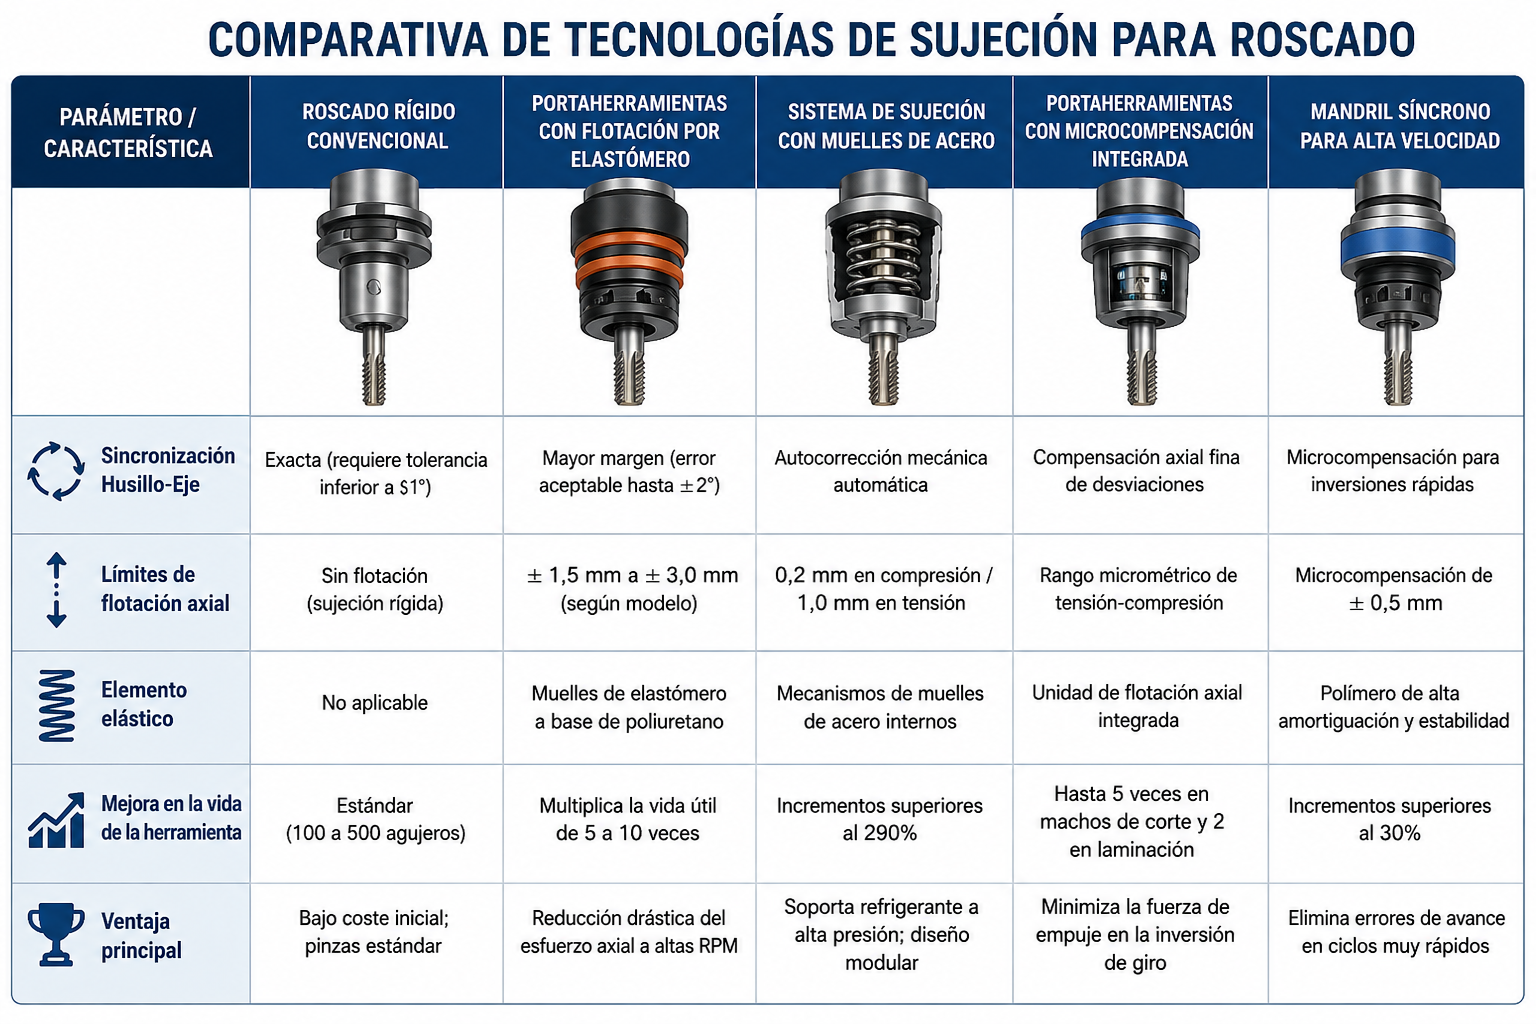
A pesar de la precisión de los controles electrónicos, la realidad mecánica introduce un pequeño desfase de sincronización, especialmente visible en los momentos de rápida desaceleración, inversión del sentido de giro y aceleración en el fondo de un agujero ciego. Con el tiempo, el desgaste de las guías, los rodamientos del husillo y los husillos de bolas acentúa estos desfases. En un portaherramientas rígido sin flexibilidad, una desviación angular inferior a un grado o un error micrónico en la hélice genera un fuerte pico de fuerza axial sobre el macho, acelerando el desgaste, alterando el paso de la rosca y aumentando el riesgo de rotura.
Para neutralizar estas fuerzas destructivas, la tecnología de sujeción ha incorporado portaherramientas con sistemas de microcompensación axial. Estos portaherramientas desvinculan la conexión rígida directa entre el husillo de la máquina y el macho de roscar. Gracias a la integración de elementos elásticos de gran rigidez - como muelles de elastómero de poliuretano o mecanismos internos de muelles de acero -, se permite un desplazamiento axial diminuto y controlado que absorbe los desfases de sincronización.
En los diseños más avanzados, el par de giro se transmite desde el husillo al mango de la herramienta mediante rodamiento de bolas de alta precisión sobre ranuras rectificadas, lo que reduce la fricción por rodadura y permite que el cuerpo del portaherramientas se desplace suavemente en sentido axial. Esta separación de movimientos reduce las fuerzas de empuje axial hasta en un 95%. Al quedar protegida de esfuerzos destructivos, la vida útil de la herramienta de roscado puede multiplicarse por un factor de 5 a 10 respecto a los portaherramientas rígidos convencionales.
Los elementos elásticos de poliuretano de alta resistencia están formulados para soportar refrigerantes solubles en agua con un pH de 8,5 a 9,5, resistiendo la degradación por disolventes. Su vida útil operativa se sitúa habitualmente entre 500.000 y 1.000.000 de ciclos. En aplicaciones de herramientas motorizadas en tornos CNC - los engranajes de los cabezales introducen holguras y pequeños errores de división -, estos sistemas absorben las imprecisiones posicionales, evitando roturas.
Asimismo, existen sistemas con embrague de seguridad por limitación de par. Estos dispositivos se desacoplan mecánicamente de forma instantánea si el par de corte supera un límite prefijado, lo que impide que la herramienta se retuerce y se rompa dentro de un agujero ciego o al encontrar inclusiones de material duro.
Geometrías de corte avanzadas y desarrollo metalúrgico
Para responder a los elevados esfuerzos mecánicos y a las temperaturas extremas del mecanizado moderno, las herramientas han evolucionado de forma combinada en sus geometrías, sus sustratos y sus recubrimientos superficiales.
Las brocas de última generación incorporan diseños orientados a reducir la fuerza de empuje y favorecer la fragmentación y evacuación de la viruta. Destacan las brocas de cabezal intercambiable con interfaces de pretensado, que garantizan un centrado excelente y permiten altas velocidades de avance. Sus geometrías varían en función de la aplicación:
- Geometría universal: Diseñada para ofrecer un rendimiento versátil en multitud de materiales y condiciones de corte.
- Geometría de fondo plano: Elimina la necesidad de operaciones posteriores de mandrinado cuando se requieren fondos totalmente planos.
- Geometría para materiales frágiles: Incorpora un microchaflán reforzado en las esquinas para prevenir el astillamiento o desprendimiento del material a la salida del agujero (muy común en fundición gris).
Para taladrado de gran profundidad (capaz de alcanzar entre 40 y 50 veces el diámetro del agujero), se emplean filos de corte con perfil ondulado. Esta forma produce virutas más pequeñas y fuertemente curvadas que se evacúan sin dificultad a través de los canales internos de refrigeración.
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad