Ir directamente al contenido

Hofmann Group continua su labor formativa en fresado trocoidal dinámico

26/06/2017

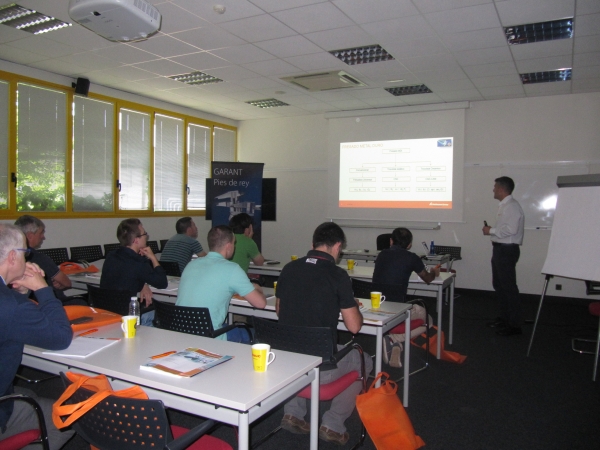
Jon Mendez, técnico de Hoffmann Group, inició su presentación comparando en el fresado de metal duro tres estrategias: el fresado convencional, el fresado trocoidal estático y el fresado trocoidal dinámico. El fresado convencional se lleva a cabo con una fresadora universal con velocidades de corte bajas y avances pequeños. El fresado trocoidal estático requiere trabajar con fresadora CNC y consiste en trabajar haciendo semicírculos con velocidades de corte mayores que el fresado convencional.

El fresado trocoidal dinámico se introdujo como estrategia de mecanizado sobre todo gracias al gran desarrollo experimentado por los programas CAD- CAM. Además, de para realizar ranuras permite realizar figuras más complejas.
Las limitaciones a las que se tuvo que enfrentar el trocoidal dinámico eran que no se podía trabajar, dependiendo del diámetro de la herramienta, a más de una vez el diámetro de corte, es decir, con una herramienta de diámetro 12 no más allá de 12 milímetros de pasada y dependiendo del material. Las velocidades de corte eran bajas. Se realizaba un fresado en concordancia y con no concordancia. Esas condiciones de corte no eran las más apropiadas para trabajar con fresado convencional. En cuanto a la viruta, el volumen era bajo y el espesor no era uniforme ya que, dependiendo de la zona del empañe, se sacaba una viruta más ancha o menos ancha. Posteriormente, con el fresado trocoidal estático conseguimos una ventaja: se empezó a trabajar con más longitud de corte y se podía mecanizar con condiciones de corte más altas. Pero nos ocurre que el avance por diente siempre es el mismo. Entonces al hacer una ranura, dependiendo de la zona de trabajo, nuestro espesor de viruta es distinto, la herramienta no trabaja de forma continua y por ello su desgaste tampoco es uniforme.
En el fresado trocoidal dinámico se cambia totalmente la estrategia. La pasada y el espesor de viruta son constantes por lo que se puede dejar a la máquina trabajando sola. Con esta estrategia la profundidad de pasada sube, nuestro número de dientes z también sube. Como se trabaja a pasadas controladas y bajas, una fresa en vez de trabajar con más dientes, en vez de z4 puede trabajar con z5 o 7, lo que se traduce en un avance más alto. Otra de las ventajas es el aumento de las revoluciones, se pasa de trabajar en un acero normal a 80 metros a trabajar 180-240 metros y con un desgaste de herramienta uniforme. Lo único que se reduce es el ancho de pasada por lo que se reduce el calor que se produce en pieza y herramienta con anchos de pasada grandes.

Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad
Inicia sesión Suscríbete

Te recomendamos

El primer Supplier Forum de ITP Aero reúne a los máximos responsables de su cadena de suministro local

El primer Supplier Forum de ITP Aero reúne a los máximos responsables de su cadena de suministro local

26/10/2026 Noticias Metal

Leer más sobreHaimer un socio de confianza en producción

Hepyc acude a Advanced Manufacturing Madrid para compartir soluciones, novedades y conocimiento

Hepyc acude a Advanced Manufacturing Madrid para compartir soluciones, novedades y conocimiento

26/10/2026 Noticias Metal

Leer más sobreHaimer un socio de confianza en producción

Innovación y rendimiento en líneas de perfilado: Diper Maquinaria impulsa la eficiencia industrial

Innovación y rendimiento en líneas de perfilado: Diper Maquinaria impulsa la eficiencia industrial

26/10/2026 Noticias Metal

Leer más sobreHaimer un socio de confianza en producción

Revista

IMHE Noviembre 2026

Ver la revista

Lo más leído

Versión ligera de garras blandas en aluminio con dentado métrico

Metal Productos y servicios

Leer más sobre Versión ligera de garras blandas en aluminio con dentado métrico

El nuevo centro de I+D ‘Mazak Innovation Hub’ abrirá sus puertas en agosto de 2027

Metal Noticias

Leer más sobre El nuevo centro de I+D ‘Mazak Innovation Hub’ abrirá sus puertas en agosto de 2027

RECAM XAPA presenta su nuevo servicio de retrofit

Metal Noticias

Leer más sobre RECAM XAPA presenta su nuevo servicio de retrofit

Schaeffler mostró sus tecnologías para la automatización de vagones de mercancías en InnoTrans

Metal Noticias

Leer más sobre Schaeffler mostró sus tecnologías para la automatización de vagones de mercancías en InnoTrans

Ampliación de gama de servoprensas para crecientes demandas de monitorización y control de proceso

Metal Productos y servicios

Leer más sobre Ampliación de gama de servoprensas para crecientes demandas de monitorización y control de proceso

Customización de cookies

Cookies Analytics

Este sitio web utiliza cookies de terceros para cuantificar el número de usuarios y así realizar la medición y análisis estadístico de la utilización que hacen los usuarios del servicio ofertado. Para ello se analiza su navegación en nuestra página web con el fin de mejorar la oferta de productos o servicios que le ofrecemos por medio de la cookie Google Anlytics

Cookies para compartir en redes sociales

Usamos algunos complementos para compartir en redes sociales, para permitirle compartir ciertas páginas de nuestro sitio web en las redes sociales. Estos complementos colocan cookies para que pueda ver correctamente cuántas veces se ha compartido una página.